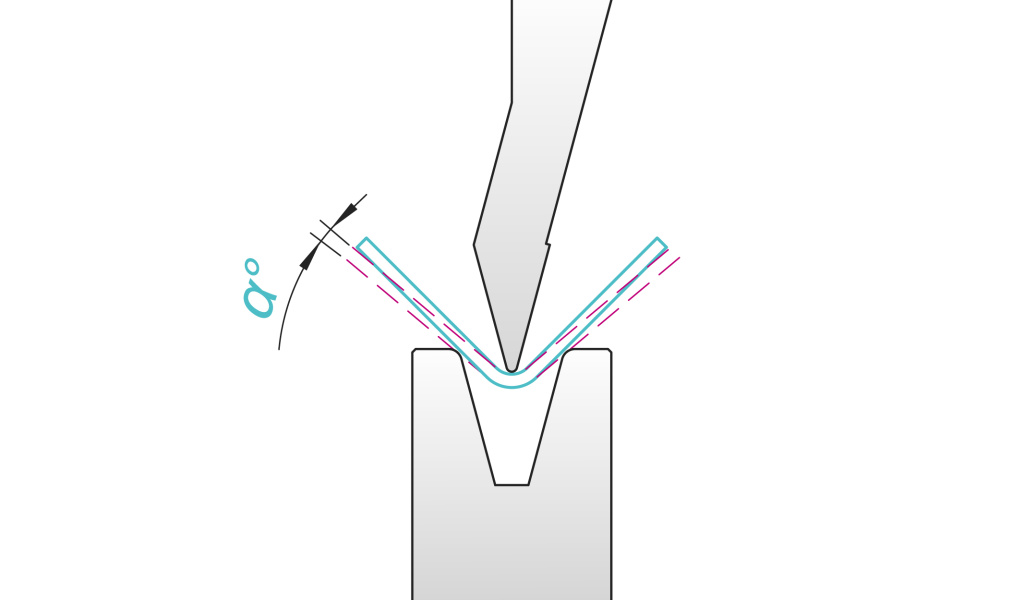
На первый взгляд процесс гибки выглядит довольно просто: пуансон давит на лист, а металл принимает нужную форму. Но после снятия нагрузки металл немного пытается вернуться в исходное состояние. Из-за этого угол готовой детали может отличаться от того, который был задан во время гибки. Это явление называется пружинением металла.
Почему металл пружинит?
При гибке металл испытывает одновременно пластическую и упругую деформацию. Сначала происходит упругая деформация метала, в соответствии с законом Гука. Чтобы получить постоянный изгиб, напряжения в зоне гиба должны превысить предел текучести материала, после чего происходит пластическая деформация. Пластическая деформация остается после снятия нагрузки, в то время как упругая деформация стремится вернуть металл в его первоначальное состояние, поэтому фактический угол детали отличается от сформированного инструментом.
Например:
- Заданный угол - 90°
- Угол после гибки - 92°
- Пружинение - 2°
От чего зависит пружинение?
На величину пружинения влияют:
1) Марка материала и его механические свойства.
Разные материалы по-разному оказывают сопротивление при изгибе. Важны предел текучести, модуль упругости и способность материала к упрочнению. При этом одна и та же марка в разных состояниях может пружинить по-разному. Например, нагартованный материал обычно ведет себя иначе, чем отожженный или закаленный. Поэтому ориентироваться только на название материала недостаточно. Так же немало важно учитывать, что для каждой марки стали и сплава есть допуски и отклонения не только по химическому составу, но и механическим свойствам, а также по толщине листа. Поэтому разные партии металлопроката могут показывать разные величины пружинения.
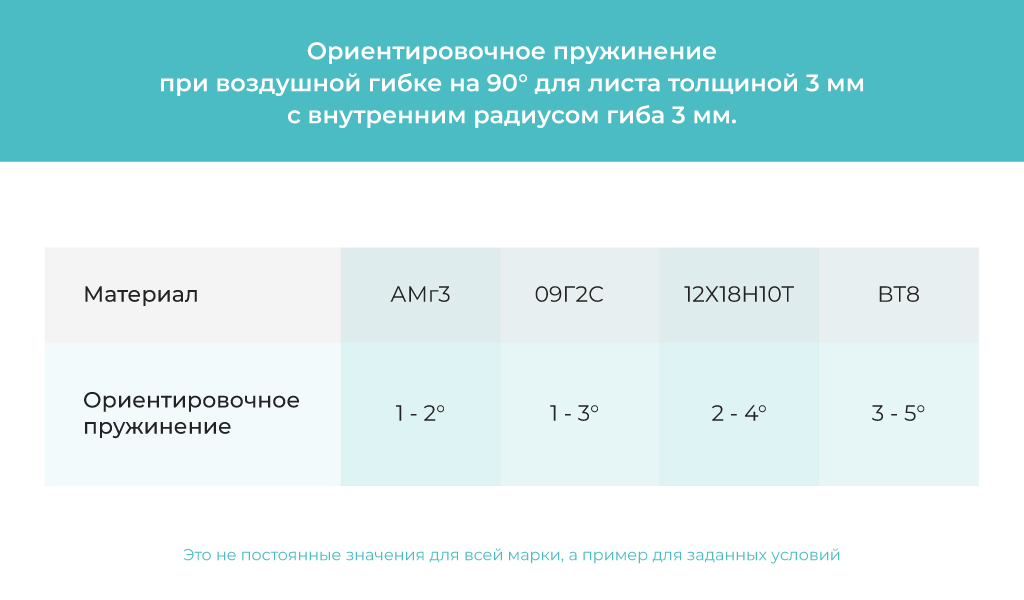
Для сравнения рассмотрим четыре материала: АМг3, 09Г2С, 12Х18Н10Т и ВТ8. В качестве примера можно рассматривать воздушную гибку на 90° для листа толщиной 3 мм с внутренним радиусом гиба 3 мм. Порядок величин будет примерно следующим:
2) Толщина листа и внутренний радиус гиба.
Здесь важно соотношение радиуса к толщине листа. Чем больше радиус относительно толщины, тем сильнее проявляется упругая деформация, в связи с чем может возрастать пружинение. Поэтому лист одной и той же марки при гибке с разными радиусами может после снятия приложенной нагрузки получить разные углы.
3) Угол гиба и раскрытие матрицы.
При уменьшении угла гибки (от тупого к острому) изменяется характер деформации материала, а вместе с ним и величина пружинения. При гибке наружная часть листа растягивается, внутренняя сжимается, а между ними находится зона, которая деформируется значительно меньше. На результат также влияет ширина V-образного раскрытия матрицы - она определяет глубину погружения пуансона и распределение деформации по толщине листа. Например, при увеличении раскрытия матрицы лист при воздушной гибке изгибается по большему радиусу. Из-за этого изгиб становится более плавным: пластическая деформация распределяется на более широкую область материала, а не концентрируется в более в узкой зоне.
4) Направление проката и способ гибки.
Листовой металл имеет определенную структуру, поэтому его свойства могут немного отличаться в зависимости от расположения волокон материала вдоль или поперек линий гибов. Кроме того, результат зависит от самого способа гибки - при воздушной гибке или чеканке металл деформируется по-разному, поэтому и величина пружинения будет различаться.
Почему нельзя использовать одно значение?
Предположим, при гибке листа 3 мм с радиусом 3 мм мы получили пружинение 2°. Это значение нельзя просто перенести на тот же материал при радиусе 8 мм. При увеличении радиуса меняется характер деформации (из-за смещения нейтрального слоя, снижения концентрации напряжений и т.д.), а вместе с ним и возрастает величина упругой деформации. То же самое относится и к толщине - величина, полученная для листа 3 мм, не обязательно подойдет для листа 1,5 или 5 мм. Поэтому фраза «АМг3 пружинит на 2°» сама по себе некорректна. Правильнее будет сказать: «лист АМг3 толщиной 3 мм и радиусом 3 мм при заданных условиях гибки показал около 2° пружинения». Корректный угол приходится определять с учетом конкретного материала, толщины, инструмента и технологии гибки.
Как компенсировать пружинение
Основной способ компенсации пружинения - выполнить гибку с небольшим перегибом, чтобы после снятия нагрузки деталь вернулась к требуемому углу. Например, если после гибки металл пружинит на 2°, вместо требуемых 90° задают угол гиба около 88°. На современных листогибочных прессах величина перегиба может коррректироваться непосредственно в ЧПУ. Система учитывает заданный угол и корректирует глубину хода траверсы, поэтому оператору не требуется каждый раз вручную рассчитывать эту величину. Для ответственных деталей обычно выполняют пробную гибку, измеряют полученный угол и при необходимости вносят корректировку в программу. Для деталей, где требуется особенно высокая точность, применяют чеканку. В этих операциях металл дополнительно деформируется в зоне гиба за счет более высокой приложенной нагрузки, что позволяет уменьшить влияние пружинения.
Вывод
Пружинение – это естественное упругое восстановление металла после снятия нагрузки. Его величина зависит от материала, его состояния, толщины, радиуса гибки, раскрытия матрицы и технологии. Справочные значения позволяют определить начальную поправку, но для точной работы наиболее надежный подход:
справочное значение - пробная гибка – измерение угла на детали - коррекция программы - серийная гибка.
Статью подготовил инженер-технолог БАРУС ИНСТРУМЕНТ Ковалев И.Н.
Вернуться назад