При выборе листогибочного пресса многие сталкиваются с одной и той же проблемой- один поставщик предлагает станок с тремя управляемыми осями, другой рекомендует шесть, а кто-то убеждает, что современное производство невозможно без восьми и более осей. Возникает справедливый вопрос:
«Действительно ли мне нужны все эти оси, или я переплачиваю за функции, которыми никогда не воспользуюсь?»
Все зависит от ваших производственных задач. Для одних предприятий пресс с тремя осями будет оптимальным решением будет эффективным в течение длительного времени. Для других отсутствие всего одной дополнительной оси приведёт к постоянным ручным настройкам и снижению производительности. Поэтому выбирать стоит не максимальную комплектацию, а ту, которая соответствует вашим потребностям.
При выборе станка, помимо важных характеристик, по которому производится выбор станка, к примеру:
- длина рабочего стола;
- максимальное усилие пресса;
- стоимость оборудования;
стоит обратить внимание на еще один критерий - автоматизация станка, так как именно количество управляемых осей напрямую влияет на скорость работы оператора и общую производительность оборудования. Каждая дополнительная ось избавляет оператора от одной или нескольких ручных операций. Если таких операций за смену выполняется несколько десятков или сотен, то в дальнейшей перспективе экономия времени становится весомой.
Чтобы определиться с необходимым количеством осей, нужно ответить на пару вопросов. Первый вопрос - какие детали вы изготавливаете? Именно геометрия деталей определяет, сколько осей потребуется. Например, если производство выпускает уголки, монтажные элементы или кронштейны с одним или двумя гибами, сложная автоматизация чаще всего не нужна. Но при производстве шкафов, корпусов, лотков или деталей с несколькими последовательными гибами возникает совсем другая ситуация. Чем сложнее форма изделия, тем больше движений должен выполнять станок автоматически.
Второй вопрос – насколько большая номенклатура деталей?
Рассмотрим этот вопрос на примере двух разных производств:
Производство №1.
Каждую смену производят несколько деталей разных типов - по несколько сотен штук каждой. Размеры практически не меняются. Оператор в начале смены настраивает оборудование и работает всю смену. Даже если часть регулировок выполняется вручную, потери времени будут незначительными.
Производство №2.
За одну смену оператор изготавливает несколько десятков различных номенклатурных позиций. Каждая новая деталь требует изменения положения заднего упора по оси Х, его высоты по оси R и других параметров. Если все эти действия выполнять вручную, то значительная часть времени уйдёт не на изготовление деталей, а на переналадку оборудования. Именно в такой ситуации дополнительные оси начинают приносить реальную выгоду.
Рассмотрим конфигурации:
1) Пресс с тремя осями
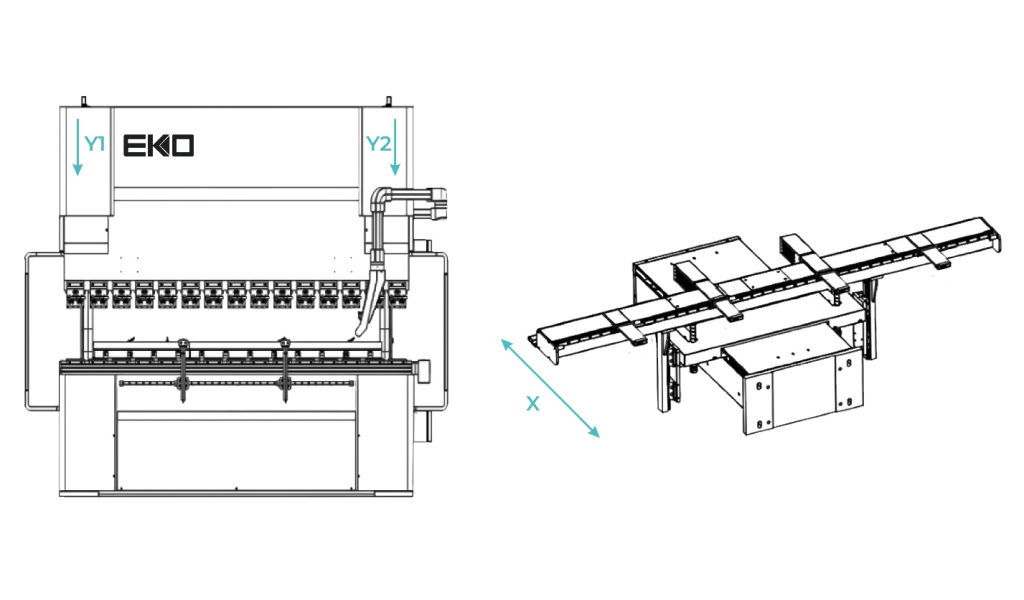
Добавляется автоматическое позиционирование заготовки по глубине (ось Х). Может показаться, что это незначительное изменение. Но именно эта ось значительно сокращает время работы, так как оператор больше не измеряет каждую деталь рулеткой и не переставляет упор вручную. Станок делает это самостоятельно при помощи ЧПУ. Именно поэтому прессы с тремя осями являются начальной конфигурацией для серийного производства.
2) Четыре оси
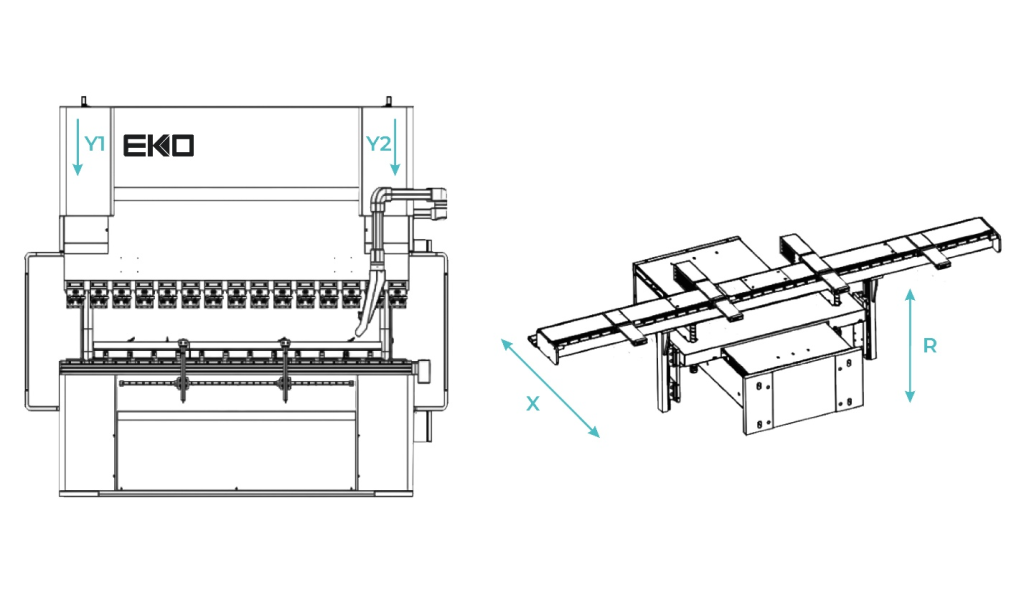
Добавляется автоматическая регулировка высоты заднего упора (ось R). После каждого гиба форма детали меняется. Если упоры остаются на одной высоте, оператору приходится вручную переставлять их перед следующим гибом. Ось R избавляет его от этой операции.
3) Пять и шесть осей
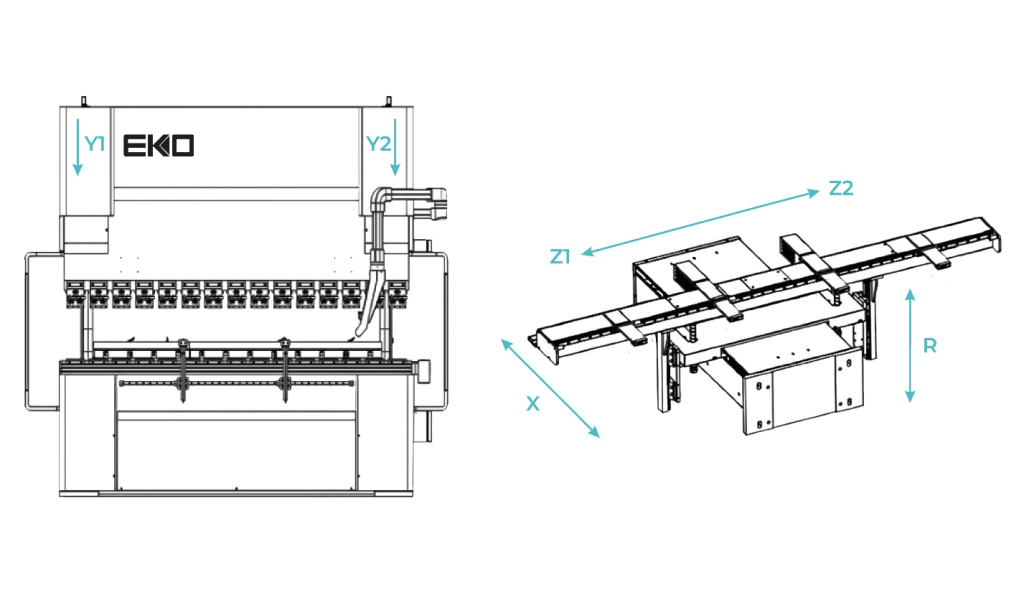
Здесь появляется автоматическое перемещение упоров по ширине рабочего стола (ось Z).
Представьте производство, где ежедневно изготавливаются десятки деталей с разной длиной гиба. Без автоматической оси оператор будет постоянно ослаблять крепления, двигать упоры вдоль рабочего стола вручную, проверять размеры и снова затягивать крепления. Такая операция на первый взгляд занимает не много времени, но если выполнять ее десятки раз за смену, получается часы рабочего времени потрачены впустую, в то время как автоматические оси делают это за несколько секунд.
4) Семь, восемь и более осей
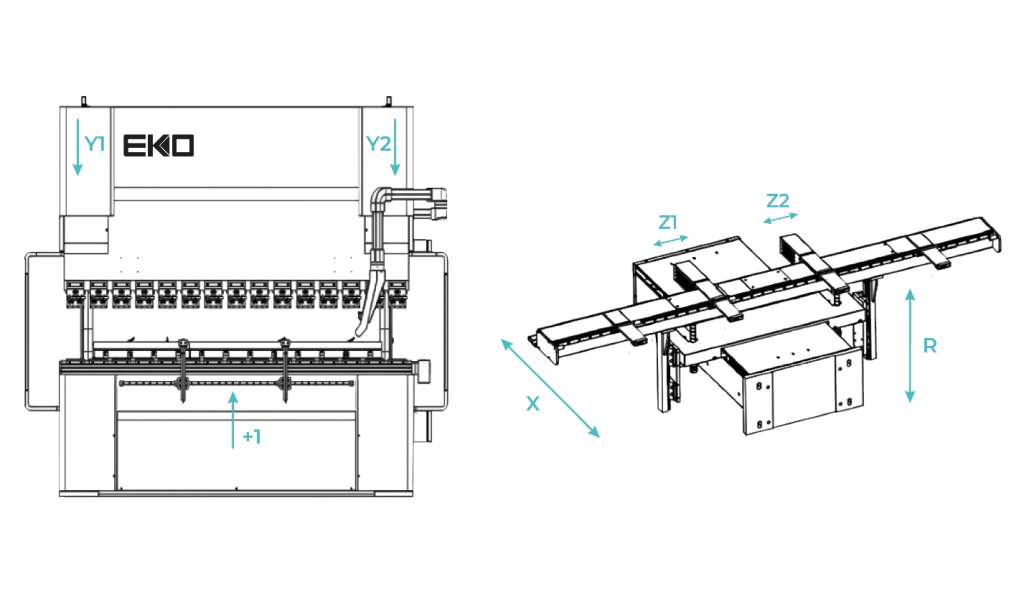
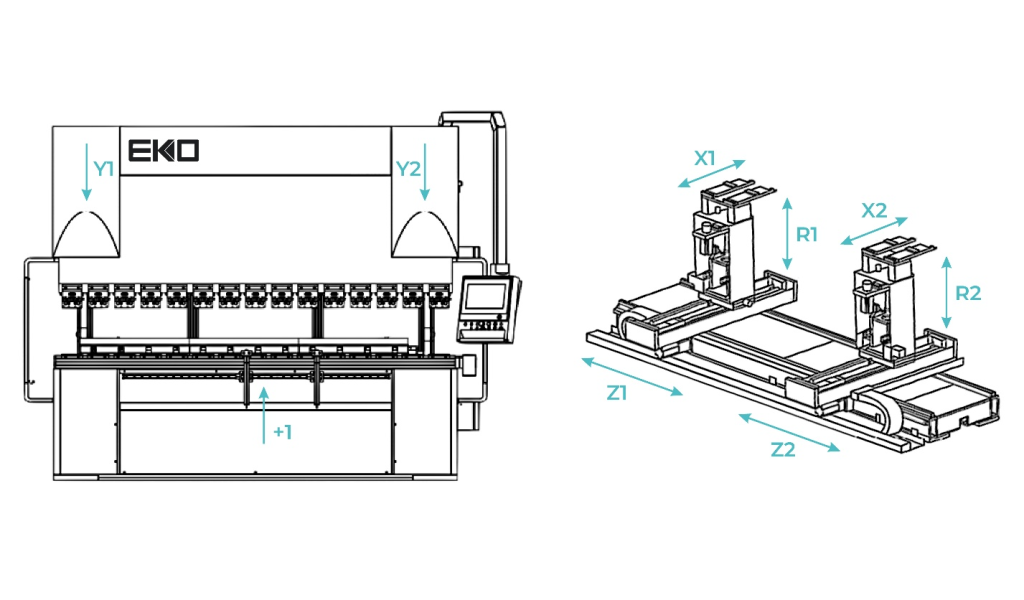
Это оборудование для предприятий, где важна максимальная гибкость производства.
Обычно такие прессы приобретают не потому, что детали невозможно согнуть на более простом оборудовании. Главная причина - сокращение времени переналадки и повышение общей производительности предприятия. Когда на производстве большая номенклатура деталей абсолютно разной геометрии, такие конфигурации позволяют выполнять задачи значительно быстрее.
Рассмотрим несколько примеров производств:
Вентиляционное производство
Воздуховоды и фасонные элементы имеют повторяющуюся геометрию. Чаще всего достаточно 3–4 осей (Y1, Y2, X, R).
Производство металлической мебели
Корпуса шкафов, двери, стеллажи содержат большое количество последовательных гибов. Рациональным выбором становятся 4–6 осей (Y1, Y2, X1, X2, R1, R2).
Производство электрощитового оборудования
Сложная геометрия и постоянная смена изделий делают расширенную автоматизацию практически обязательной. Поэтому обычно выбирают 6–8 управляемых осей (Y1, Y2, X1, X2, R1, R2, Z1, Z2).
Но! Не стоит забывать о будущем - при выборе оборудования важно учитывать не только текущие задачи, но и планы развития вашего предприятия. Если сегодня вы выпускаете простые детали, но планируете расширять ассортимент, иногда разумнее сразу выбрать станок с осями. Это позволит избежать дорогостоящей замены оборудования через несколько лет.
Количество управляемых осей — это не показатель «класса» листогибочного пресса.
Это инструмент, который должен соответствовать конкретным задачам производства. Если детали простые и номенклатура практически не меняется, переплачивать за максимальную автоматизацию нет смысла. Если же предприятие регулярно производит переналадку оборудования, выпускает широкий ассортимент изделий и работает со сложной геометрией, дополнительные оси становятся не расходом, а инвестицией в производительность. Именно поэтому перед выбором листогибочного пресса стоит ответить не на вопрос «сколько осей мне нужно?», а на вопрос «какие задачи этот станок будет решать каждый день?».
Статью подготовил инженер-технолог БАРУС ИНСТРУМЕНТ Ковалев И.Н.
Вернуться назад